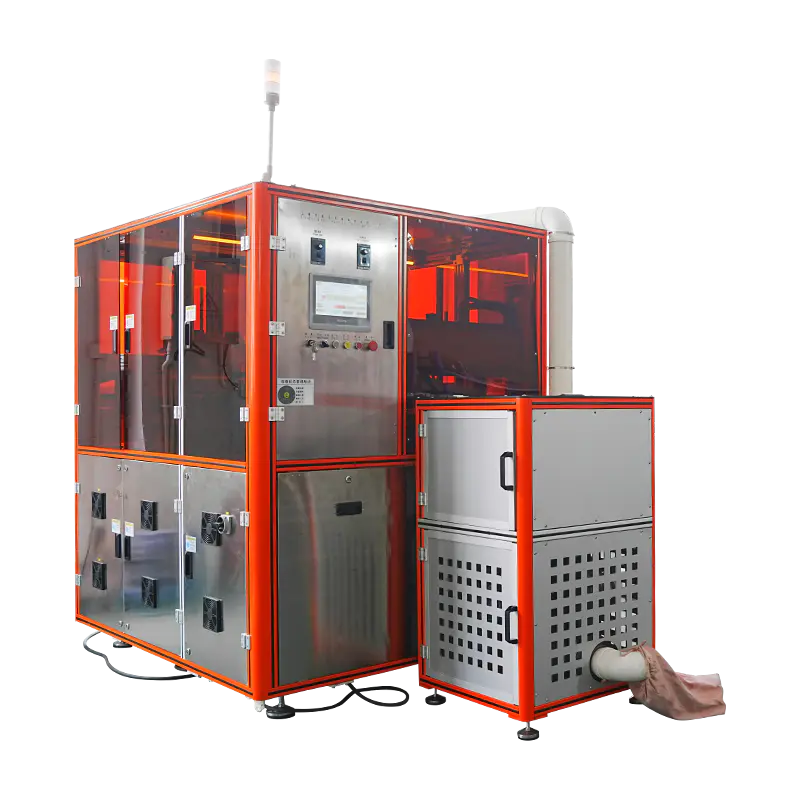
เครื่องกดแป้งรองพื้นอัตโนมัติ
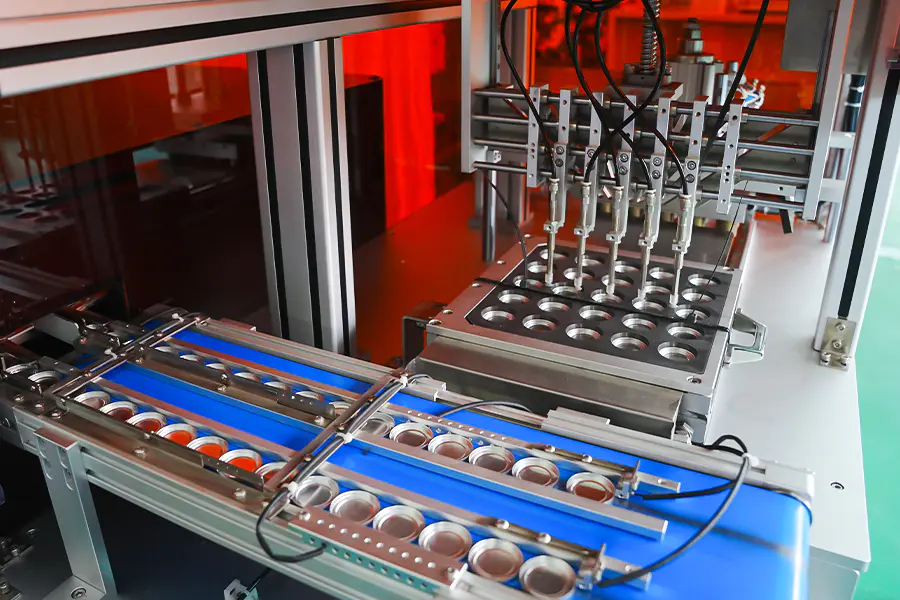
แท่นอัดที่กำหนดค่าไว้สำหรับถาดรองพื้นแบบแป้งและคอมแพ็ครองพื้นแบบอัดแข็ง เครื่องจะป้อนเข้ากระทะ จ่ายผง การรวมเบด การบดอัด และการดีดออกโดยอัตโนมัติในวงจรต่อเนื่อง โดยควบคุมน้ำหนักเติม แรงกด เวลาพัก และอัตรารอบที่ขับเคลื่อนด้วยสูตร แต่ละรอบจะถูกบันทึกเทียบกับชุดการผลิตพร้อมข้อมูลแรงและตำแหน่งที่พร้อมสำหรับการตรวจสอบ
การบดอัดที่มีความหนาแน่นสูง
แป้งผสมรองพื้นต้องใช้แรงกดอย่างต่อเนื่องเพื่อให้ได้ความแข็งของเค้กตามเป้าหมาย การกดจะยึดแรงไว้ตลอดระยะการยึดที่ขยายออกไป ทำให้สารยึดเกาะไหลผ่านเมทริกซ์ที่เป็นผง
การควบคุมพื้นผิวเรียบ
ความเรียบของการเจาะด้านบนและความเร็วเข้าหาถูกตั้งค่าตามสูตรเพื่อสร้างพื้นผิวกระทะที่สม่ำเสมอโดยไม่มีรอยกดหรือการเปลี่ยนแปลงความหนาแน่นเฉพาะที่
ความสมบูรณ์ของขอบ
การไล่ระดับการบดอัดและอัตราการปล่อยจะถูกปรับตามสูตรเพื่อจำกัดการบิ่นของขอบบนถาดรองพื้นชนิดแป้งหลังจากการดีดออก
การจับข้อมูลวงจร
แรง ตำแหน่ง และเวลาคงอยู่จะถูกบันทึกต่อกระทะ และเชื่อมโยงกับบันทึกแบทช์สำหรับการทบทวนกระบวนการและการวิเคราะห์ความเบี่ยงเบน
สถาปัตยกรรมระบบ
สถานีจ่ายสาร
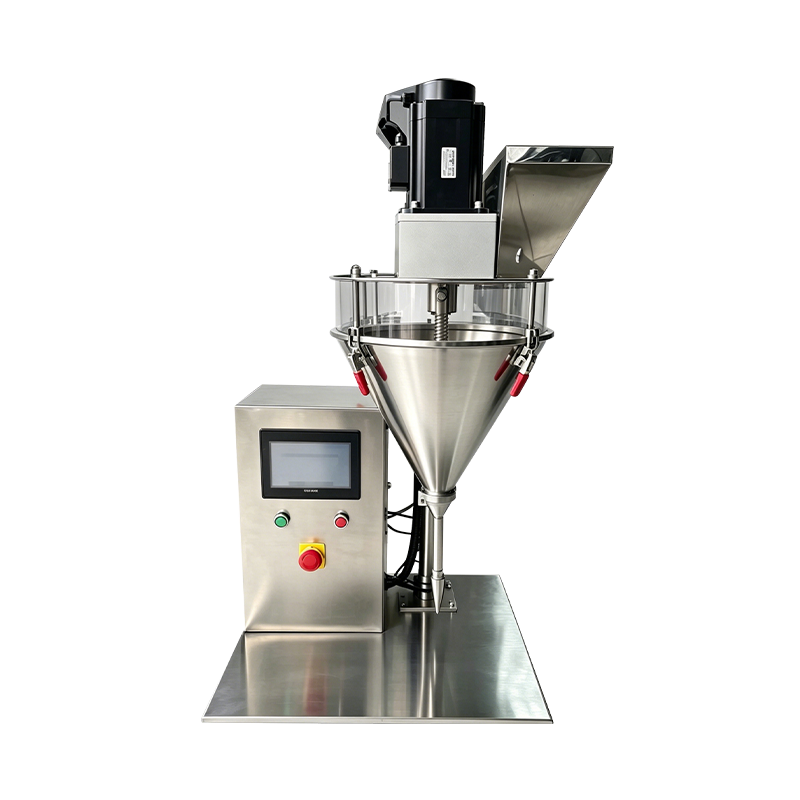
เซอร์โวสว่านพร้อมการเติมปริมาตร จะมีการจ่ายผงตามน้ำหนักของสูตรและตรวจสอบโดยเครื่องชั่งน้ำหนักตรวจสอบแบบอินไลน์ก่อนที่กระทะจะเคลื่อนตัว
สถานีปรับระดับ
ใบมีดโกนและการสั่นสะเทือนที่ควบคุมได้จะรวมผงเบดเข้าด้วยกัน ช่วยลดการเปลี่ยนแปลงความสูงของการเติมก่อนการบดอัด
สถานีกด
การเจาะบนและล่างด้วยการกระตุ้นด้วยเซอร์โวหรือไฮดรอลิก แรง ความเร็วเข้าใกล้ และเวลาพักถูกกำหนดไว้ตามสูตร
สถานีดีดออก
ตัวดีดที่ขับเคลื่อนด้วยนิวแมติกหรือเซอร์โวจะยกถาดที่กดออกจากแม่พิมพ์ ระยะชักได้รับการตั้งค่าให้ตรงกับความลึกของกระทะ และได้รับการตรวจสอบหลังจากเปลี่ยนเครื่องมือ
จุดตรวจ
ตรวจสอบความสูงของกระทะและสภาพพื้นผิว ข้อมูลน้ำหนักจากเครื่องตรวจสอบน้ำหนักและข้อมูลการกดจากตัวควบคุมจะเชื่อมโยงกับบันทึกแบทช์
ช่วงข้อมูลจำเพาะ
การใช้งานการผลิต
แป้งผสมรองพื้นอัดแข็ง
ถาดรองพื้นแบบแป้งมาตรฐานกดด้วยแรงปานกลางถึงสูงโดยมีการคงตัวนานขึ้นเพื่อให้มีความหนาแน่นสม่ำเสมอทั่วทั้งหน้ากระทะ
เคสรองพื้นขนาดกะทัดรัด
รูปแบบเคสแบบเติมและกะทัดรัดที่ความสูงของกระทะและพื้นผิวต้องตรงกับรูปทรงของเคสสำหรับการประกอบ
คอมแพ็คมูลนิธิโดม
รูปแบบโดมที่อัดด้วยเครื่องมือโค้ง โดยที่ความเร็วเข้าใกล้และการไล่ระดับการบดอัดจะช่วยปกป้องโปรไฟล์โดม
กระทะรองพื้นแบบนูน
โลโก้และลวดลายนูนถูกกดด้วยความเร็วเข้าใกล้ที่ลดลงเพื่อรักษารายละเอียดบนพื้นผิวกระทะผ่านการบดอัด
กลุ่มผลิตภัณฑ์รองพื้น Multi Shade
การผลิตช่วงเฉดสีโดยใช้การเรียกคืนสูตรต่อสูตร โดยที่น้ำหนักเติมและพารามิเตอร์การกดจะเปลี่ยนระหว่างเฉดสีโดยไม่ต้องมีการปรับเชิงกล
ตัวอย่างและการผลิตทดลอง
การทำงานเป็นชุดน้อยลงสำหรับการทดลองควบคุมการผสมสูตรและตัวอย่างในตลาด โดยใช้การตั้งค่าแรงที่ลดลงและรอบที่สั้นลงบนเครื่องมือเดียวกัน
คำถามที่พบบ่อย
แป้งผสมรองพื้นอัดแข็งต้องใช้ช่วงแรงเท่าใด
โดยทั่วไปแล้วรองพื้นแบบแป้งอัดแข็งจะใช้ช่วงแรงกดปานกลางถึงสูงโดยมีเวลาการคงตัวยาวนานขึ้น ค่าที่แน่นอนขึ้นอยู่กับเส้นผ่านศูนย์กลางกระทะ ปริมาณสารยึดเกาะ และความแข็งของเค้กเป้าหมาย และกำหนดขึ้นในระหว่างการทดสอบการยอมรับของโรงงานสำหรับสูตรที่ระบุ
รองพื้นรูปแบบไหนที่เครื่องสามารถรองรับได้
รองรับรูปแบบทรงกลม วงรี สี่เหลี่ยม และโดมผ่านแผ่นแม่พิมพ์ที่เปลี่ยนได้ ช่วงมาตรฐานครอบคลุมเส้นผ่านศูนย์กลาง 35 มม. ถึง 90 มม. หรือขนาดเทียบเท่า โดยมีรูปแบบที่ใหญ่กว่าให้เลือกตามคำขอพร้อมช่วงแรงที่ปรับแล้ว
มีการควบคุมน้ำหนักเติมในแต่ละกระทะอย่างไร
เติมผงด้วยสว่านที่ขับเคลื่อนด้วยเซอร์โวโดยใช้วิธีการเติมตามปริมาตร เครื่องชั่งน้ำหนักตรวจสอบแบบอินไลน์จะยืนยันน้ำหนักเทียบกับค่าสูตร และกระทะที่อยู่นอกพิกัดความเผื่อจะถูกเปลี่ยนทิศทางก่อนกด โดยปกติน้ำหนักบรรจุจะอยู่ภายในเครื่องหมายบวกหรือลบ 0.05 กรัม
ควรคาดหวังเวลาเปลี่ยนเครื่องมือเท่าใด
โดยทั่วไปการเปลี่ยนชุดเครื่องมือทั้งหมดจะใช้เวลา 25 ถึง 55 นาที ขึ้นอยู่กับรูปร่างกระทะและจำนวนตำแหน่งที่จะอัปเดต เครื่องมือจะถูกจัดเก็บตามรหัสสูตรและดำเนินการก่อนการเปลี่ยนแปลงเพื่อลดเวลาหยุดทำงานให้เหลือน้อยที่สุด
เครื่องสามารถกดกระทะด้วยแรงสูงโดยไม่เปลี่ยนแปลงความหนาแน่น
ช่วงแรงสูงได้รับการรองรับด้วยขั้นตอนการปรับระดับก่อนการกดและการไล่ระดับการบดอัดแบบควบคุมระหว่างการสโตรค ขั้นตอนการปรับระดับจะช่วยลดความแปรผันของความสูงของการเติม และการไล่ระดับสีได้รับการตั้งค่าให้กระจายความหนาแน่นเท่าๆ กันทั่วทั้งหน้ากระทะ
ข้อมูลใดบ้างที่ถูกบันทึกไว้ต่อชุด
น้ำหนักเติม แรงกด เวลาคงตัว จำนวนการแพน และจำนวนการปฏิเสธจะถูกบันทึกต่อชุด ข้อมูลระดับวงจรสามารถส่งออกผ่าน OPC UA หรือ CSV เพื่อจัดทำเอกสารด้านคุณภาพและการตรวจสอบกระบวนการ
ระยะเวลาการบำรุงรักษาใดที่ใช้กับแท่นพิมพ์
แนะนำให้ตรวจสอบการเจาะและแม่พิมพ์ทุกๆ 500 ชั่วโมง การทำความสะอาดสว่านและระบบจ่ายสารทุกครั้งที่เปลี่ยนสี การสอบเทียบตัวกำหนดดัชนีทุกๆ 1,000 ชั่วโมง และการตรวจสอบโหลดเซลล์ทุกๆ 12 เดือน แนะนำให้ทำการวิเคราะห์น้ำมันไฮดรอลิกทุกๆ 1,500 ชั่วโมง โดยระบุการสั่งงานด้วยไฮดรอลิก
เครื่องสามารถรวมเข้ากับสายการประกอบเคสขนาดกะทัดรัดได้หรือไม่
ใช่ สถานีจ่ายออกจะให้สัญญาณระบุตำแหน่งว่าอุปกรณ์โหลดกล่องหรือประกอบถาดที่ปลายน้ำสามารถใช้ในการจัดตำแหน่งและจัดลำดับได้ ข้อกำหนดในการบูรณาการถูกกำหนดไว้ในระหว่างการวางแผนเค้าโครงรายการ
การอ้างอิงการเบี่ยงเบนกระบวนการ
พื้นผิวแพนแสดงเครื่องหมายกด
ลดความเร็วการเข้าใกล้ที่ระยะสัมผัส ตรวจสอบหน้าเจาะด้านบนเพื่อดูการสะสมของผงหรือการสึกหรอของพื้นผิว ขยายเวลาการยึดเกาะเล็กน้อยเพื่อให้ผงเมทริกซ์เกาะตัวก่อนปล่อย
ขอบบิ่นหลังจากการดีดออก
ชะลออัตราการปลดปล่อยและลดความลาดชันของการบดอัดในขั้นตอนสุดท้าย ตรวจสอบระยะห่างจากการเจาะและดายกับบันทึกการใช้เครื่องมือ ยืนยันว่าปริมาณความชื้นของผงยังคงอยู่ในแถบที่แนะนำ
ความหนาแน่นแตกต่างกันไปตามเส้นผ่านศูนย์กลางกระทะขนาดใหญ่
ตรวจสอบขั้นตอนการปรับระดับเตียงและยืนยันว่าการตั้งค่ามีดโกนหรือการสั่นสะเทือนถูกต้อง ขยายเวลาการยึดเกาะเพื่อให้การตกตะกอนสม่ำเสมอ ตรวจสอบความเรียบของหน้าเจาะด้านบนกับบันทึกการใช้เครื่องมือ
น้ำหนักเติมจะแตกต่างกันไปในแต่ละตำแหน่ง
ดำเนินขั้นตอนการสอบเทียบต่อตำแหน่งสำหรับสว่านที่ได้รับผลกระทบ ตรวจสอบความสม่ำเสมอของความหนาแน่นของผงในถังบรรจุ และตรวจสอบการสึกหรอของสกรูสว่าน ตรวจสอบว่าระดับฮอปเปอร์ยังคงอยู่สูงกว่า 30 เปอร์เซ็นต์ในระหว่างการผลิต
แพนไม่ได้ดีดออกจากแม่พิมพ์จนสุด
ตรวจสอบจังหวะการดีดออกตรงกับการตั้งค่าความลึกของกระทะ ตรวจสอบแกนกระทุ้งว่ามีการปนเปื้อนหรือไม่ และทำความสะอาดผนังแม่พิมพ์ ยืนยันว่าหมัดล่างกลับคืนมาจนสุดก่อนขั้นตอนการเติมครั้งต่อไป
ตรวจสอบการปฏิเสธของเครื่องชั่งเกินช่วงปกติ
ตรวจสอบการสอบเทียบเครื่องชั่งน้ำหนักกับเครื่องชั่งอ้างอิง ตรวจสอบสว่านและกระบอกจ่ายเพื่อดูว่ามีผงสะสมอยู่หรือไม่ ยืนยันว่าการจ่ายผงไม่มีการเปลี่ยนแปลงขนาดอนุภาคหรือปริมาณความชื้นระหว่างชุดงาน
หมายเหตุบูรณาการ
การจัดหาผง
แนะนำให้ใช้บัฟเฟอร์ฮอปเปอร์ที่มีการป้อนกลับระดับต้นทาง ผงควรแห้ง ไม่มีก้อน และอยู่ในช่วงขนาดอนุภาคที่ระบุก่อนบรรจุ
การถ่ายโอนขั้นปลาย
สถานีจ่ายออกเข้ากันได้กับการเคลื่อนย้ายสายพานลำเลียง การโหลดถาด หรือการหยิบและวางด้วยหุ่นยนต์ สัญญาณระบุตำแหน่งรองรับการโหลดเคสแบบดาวน์สตรีมและการจัดตำแหน่งชุดประกอบ
การจัดเก็บเครื่องมือ
ชุดพั้นช์และดายควรเก็บไว้ในชั้นวางที่มีฉลากพร้อมการเคลือบป้องกัน บันทึกเครื่องมือที่มีค่าระยะห่างจะมาพร้อมกับรูปแบบกระทะและรหัสสูตรแต่ละแบบ
การวางแผนการบำรุงรักษา
ช่วงเวลาที่แนะนำครอบคลุมถึงการตรวจสอบการเจาะและแม่พิมพ์ทุกๆ 500 ชั่วโมง การสอบเทียบตัวกำหนดดัชนีทุกๆ 1,000 ชั่วโมง การทำความสะอาดสว่านทุกครั้งที่เปลี่ยนสี และการตรวจสอบโหลดเซลล์ทุกๆ 12 เดือน