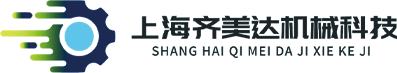
เครื่องกดบลัชออนอัตโนมัติ
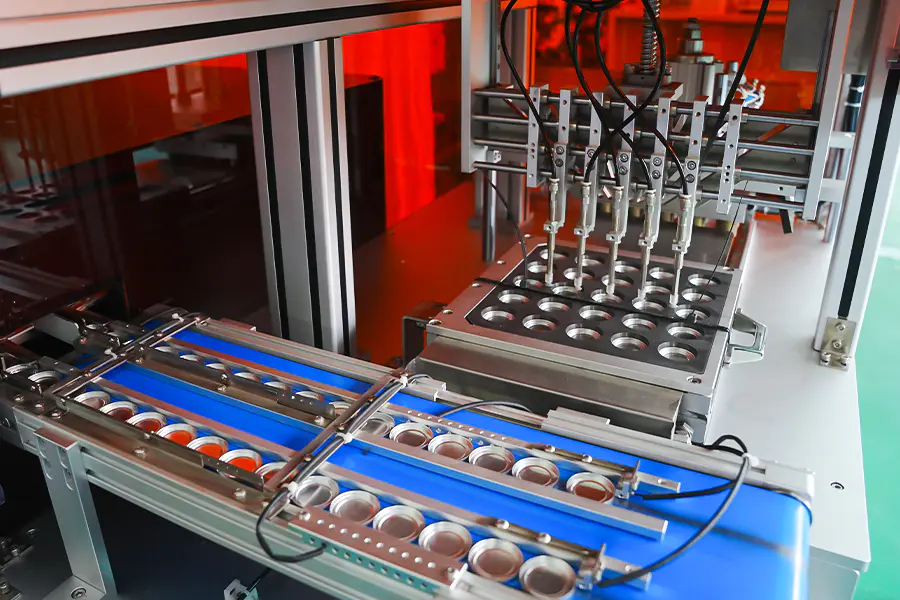
แท่นกดที่กำหนดค่าสำหรับการผลิตกระทะปัดแก้มและแป้งทาหน้า ครอบคลุมรูปแบบโดม แบน และนูน เครื่องจะทำการป้อนกระทะ การจ่ายผง การบีบอัด และการดีดออกโดยอัตโนมัติภายในรอบเดียว ด้วยการควบคุมน้ำหนักเติม แรงกด และเวลาพัก นำไปใช้กับเฉดสีเดียว การสร้างช่วงเฉดสีหลายเฉด และรูปแบบพาเล็ตบลัชออน
แพนฟีด
กระทะปัดแก้มจะถูกนำเสนอจากนิตยสารหรือตัวโหลดถาดลงในแผ่นดัชนี การปรากฏและการวางแนวของกระทะได้รับการยืนยันโดยเซ็นเซอร์ก่อนที่วงจรจะก้าวหน้า
ปริมาณผง
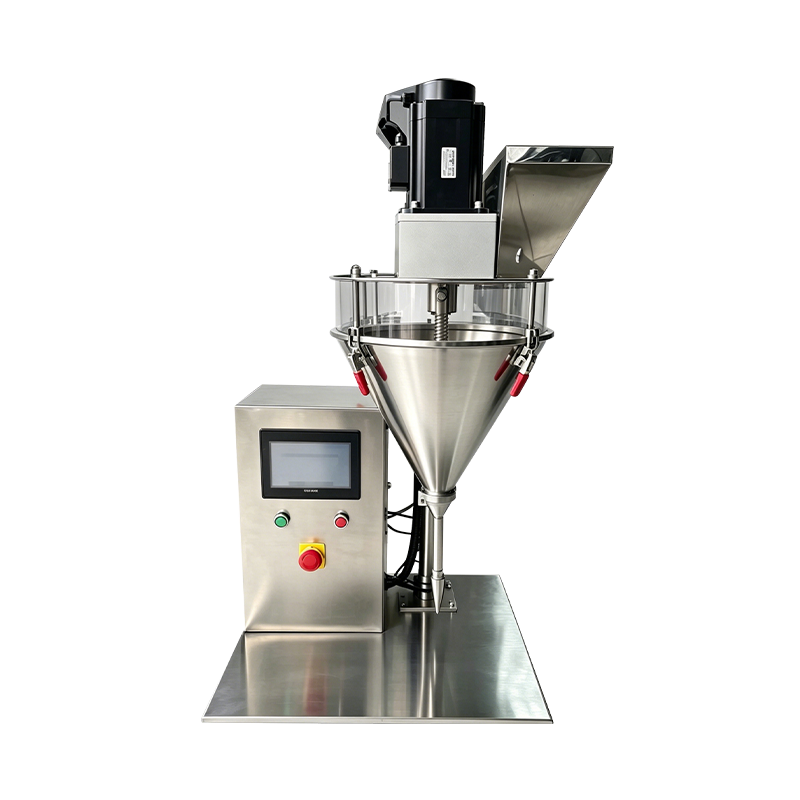
เครื่องเจาะเซอร์โวจะเติมแต่ละถาดตามน้ำหนักของสูตร เครื่องชั่งน้ำหนักตรวจสอบแบบอินไลน์จะตรวจสอบปริมาณ และเปลี่ยนถาดที่อยู่นอกเกณฑ์ความคลาดเคลื่อนก่อนกด
การปรับระดับเตียง
ขั้นที่ขูดหรือการสั่นสะเทือนเล็กน้อยจะปรับระดับฐานผงเพื่อให้ความหนาแน่นสม่ำเสมอก่อนที่หมัดจะสัมผัสกับพื้นผิวของผง
การบดอัด
หมัดบนลงมาด้วยอัตราที่ควบคุมตามแรงที่ตั้งไว้และคงไว้ตามค่าการคงอยู่ของสูตร แรงและตำแหน่งจะถูกบันทึกต่อกระทะ
การดีดออก
ถาดกดจะถูกยกออกจากแม่พิมพ์และถ่ายโอนไปยังสายพานลำเลียงหรือชุดโหลดถาด ระยะการดีดออกถูกตั้งค่าให้ตรงกับความลึกของกระทะ
การตรวจสอบ
มีการตรวจสอบความสูงของกระทะ สภาพพื้นผิว และน้ำหนักที่จุดตรวจสอบ ผลลัพธ์จะเชื่อมโยงกับบันทึกแบทช์เพื่อให้สามารถตรวจสอบย้อนกลับได้
ความสามารถในการผลิตบลัชออน
ฟังก์ชั่นที่กำหนดค่าไว้สำหรับรูปแบบบลัชออนและแป้งทาหน้า
รองรับการแพนทรงโดม
บลัชออนทรงโดมและทรงกลมกดด้วยหมัดบนโค้ง ความเร็วสัมผัสและการไล่ระดับการบดอัดถูกกำหนดไว้ตามสูตรเพื่อปกป้องโปรไฟล์โดม
กระทะเส้นผ่านศูนย์กลางใหญ่
รองรับรูปแบบการแพนตั้งแต่เส้นผ่านศูนย์กลาง 25 มม. ถึง 75 มม. ผ่านแผ่นแม่พิมพ์ที่เปลี่ยนได้ มีถาดแป้งทาหน้าขนาดใหญ่ขึ้นเมื่อแจ้งความประสงค์
สูตรเฉพาะของเฉดสี
บลัชออนแต่ละสีและสูตรจะเก็บน้ำหนัก แรง เวลาที่ใช้ และการตั้งค่าการดีดออกของตัวเอง การเรียกคืนสูตรทำได้จาก HMI
การกดพื้นผิวนูน
รองรับการเจาะรูด้านบนพร้อมโลโก้หรือลวดลายนูน ความเร็วการเข้าใกล้และการไล่ระดับการบดอัดจะลดลงเพื่อรักษารายละเอียดบนใบหน้าของกระทะ
การจัดการสูตรอ่อน
สูตรบลัชออนที่มีความหนาแน่นต่ำกว่าถูกกดด้วยแรงที่ลดลงพร้อมระยะเวลาการยึดเกาะที่ยาวนานขึ้นเพื่อจำกัดการบดอัดและการแตกร้าวของพื้นผิว
การรายงานระดับแบทช์
น้ำหนักเติม แรงกด จำนวนการแพน และจำนวนการคัดแยกที่บันทึกไว้ต่อชุด ข้อมูลที่สามารถส่งออกผ่าน OPC UA หรือ CSV เพื่อการตรวจสอบคุณภาพ
ข้อมูลทางเทคนิค
ค่าการกำหนดค่ามาตรฐาน ขนาดกระทะ ช่วงแรง และเครื่องมือที่กำหนดในแต่ละโครงการ
การผลิตพอดี
ที่ใช้เครื่องอัดบลัชออนในการผลิตเครื่องสำอาง
รันวอลุ่มเฉดสีเดียว
ปัดบลัชออนเฉดสีเดียวได้ยาวนานในขนาดกระทะมาตรฐาน โดยคงความเสถียรของเอาต์พุตตลอดกะและความแข็งของกระทะสม่ำเสมอ
รูปแบบบลัชออนทรงโดม
กระทะทรงโดมและทรงกลมที่ผลิตด้วยเครื่องมือโค้ง ซึ่งพารามิเตอร์การกดจะช่วยปกป้องโปรไฟล์โดมและจำกัดการแตกร้าวที่ขอบ
ช่วงเฉดสีตามฤดูกาล
แคมเปญกลุ่มเล็กๆ ที่มีการเรียกคืนสูตรและระยะเวลาเปลี่ยนสั้น รองรับการเปลี่ยนระหว่างเฉดสีและรูปแบบกระทะบ่อยครั้ง
กระทะบลัชออนแบบนูน
กระทะที่มีพื้นผิวนูนหรือพื้นผิวที่มีพื้นผิวซึ่งมีการปรับพารามิเตอร์การกดเพื่อรักษารายละเอียดของหมัดผ่านการบดอัด
พาเลทท์บลัชออน
พาเลทท์หลายถาดที่ผลิตและประกอบบลัชออนตามลำดับสำหรับรูปแบบพาเลทเดียว
หน่วยตัวอย่างและหน่วยส่งเสริมการขาย
ลดการตั้งค่าแรงและรอบที่สั้นลงสำหรับถาดใส่ตัวอย่างและรูปแบบส่งเสริมการขายโดยไม่ต้องเปลี่ยนการตั้งค่าเครื่อง
คำถามที่พบบ่อย
คำถามทั่วไปที่เกิดขึ้นระหว่างการประเมินและการรวมสายงาน เลือกคำถามเพื่อขยายคำตอบ
บลัชออนรูปแบบไหนที่เครื่องสามารถรองรับได้
รองรับรูปแบบกระทะทรงกลม วงรี สี่เหลี่ยม และทรงโดมผ่านแผ่นแม่พิมพ์ที่เปลี่ยนได้ ช่วงมาตรฐานครอบคลุมเส้นผ่านศูนย์กลาง 25 มม. ถึง 75 มม. หรือขนาดเทียบเท่า โดยสามารถขอรูปแบบที่ใหญ่กว่าได้
มีการควบคุมน้ำหนักเติมในแต่ละกระทะอย่างไร
เติมผงด้วยสว่านที่ขับเคลื่อนด้วยเซอร์โวโดยใช้วิธีการเติมตามปริมาตร เครื่องชั่งน้ำหนักตรวจสอบแบบอินไลน์จะยืนยันน้ำหนักเทียบกับค่าสูตร และกระทะที่อยู่นอกพิกัดความเผื่อจะถูกเปลี่ยนทิศทางก่อนกด โดยปกติน้ำหนักบรรจุจะอยู่ภายในเครื่องหมายบวกหรือลบ 0.04 กรัม
สามารถกดบลัชออนทรงโดมได้โดยไม่แตกร้าว
ใช่ เครื่องมือแบบโดมใช้การไล่ระดับการบดอัดที่ลดลงและความเร็วการสัมผัสที่ต่ำกว่า ดังนั้นผงเบดจึงเปลี่ยนรูปอย่างต่อเนื่อง ระยะเวลาในการค้างจะขยายออกไปตามสูตร ซึ่งช่วยให้สารยึดเกาะเกาะตัวและจำกัดการแตกร้าวรอบๆ ขอบโดม
ควรคาดหวังเวลาเปลี่ยนเครื่องมือเท่าใด
โดยทั่วไปการเปลี่ยนชุดเครื่องมือทั้งหมดจะใช้เวลา 20 ถึง 45 นาที ขึ้นอยู่กับรูปร่างกระทะและจำนวนตำแหน่งที่จะอัปเดต เครื่องมือจะถูกจัดเก็บตามรหัสสูตรและดำเนินการก่อนการเปลี่ยนแปลงเพื่อลดเวลาหยุดทำงานให้เหลือน้อยที่สุด
เครื่องสามารถรันบลัชออนสูตรอ่อนหรือความหนาแน่นต่ำได้
ใช่ สูตรบลัชออนเนื้อนุ่มและมีความหนาแน่นต่ำถูกกดลงด้วยแรงที่ลดลงและใช้เวลานานขึ้น การไล่ระดับการบดอัดถูกกำหนดไว้ตามสูตรเพื่อป้องกันการบดอัดมากเกินไป ซึ่งจะลดความสามารถในการกระจายตัวของผงและทำให้พื้นผิวแตกร้าว
ข้อมูลใดบ้างที่ถูกบันทึกไว้ต่อชุด
น้ำหนักเติม แรงกด เวลาคงตัว จำนวนการแพน และจำนวนการปฏิเสธจะถูกบันทึกต่อชุด ข้อมูลระดับวงจรสามารถส่งออกผ่าน OPC UA หรือ CSV เพื่อจัดทำเอกสารด้านคุณภาพและการตรวจสอบกระบวนการ
ระยะเวลาการบำรุงรักษาใดที่ใช้กับแท่นพิมพ์
แนะนำให้ตรวจสอบการเจาะและแม่พิมพ์ทุกๆ 500 ชั่วโมง การทำความสะอาดสว่านและระบบจ่ายสารทุกครั้งที่เปลี่ยนสี การสอบเทียบตัวกำหนดดัชนีทุกๆ 1,000 ชั่วโมง และการตรวจสอบโหลดเซลล์ทุกๆ 12 เดือน บันทึกจะถูกเก็บไว้ข้างบันทึกการบำรุงรักษาเครื่องจักร
เครื่องสามารถทำงานร่วมกับสายการประกอบจานสีที่มีอยู่ได้หรือไม่
ใช่ สถานีจ่ายออกจะให้สัญญาณระบุตำแหน่งว่าชุดประกอบพาเลทปลายน้ำหรืออุปกรณ์โหลดถาดสามารถใช้สำหรับการจัดตำแหน่งและการจัดลำดับ ข้อกำหนดในการบูรณาการถูกกำหนดไว้ในระหว่างการวางแผนเค้าโครงรายการ
การอ้างอิงการเบี่ยงเบนกระบวนการ
สถานการณ์ที่สังเกตได้ระหว่างการกดบลัชออนและการดำเนินการแก้ไขที่เกี่ยวข้อง
พื้นผิวโดมแตกหลังจากกด
ขยายเวลาการคงตัวอีก 0.5 ถึง 1 วินาทีและลดการไล่ระดับสีของการบดอัด ตรวจสอบรูปทรงของการเจาะโดมกับบันทึกการใช้เครื่องมือ ยืนยันว่าความชื้นของผงยังคงอยู่ระหว่าง 1 ถึง 3 เปอร์เซ็นต์
น้ำหนักเติมจะแตกต่างกันไปในแต่ละตำแหน่ง
ดำเนินขั้นตอนการสอบเทียบต่อตำแหน่งสำหรับสว่านที่ได้รับผลกระทบ ตรวจสอบความสม่ำเสมอของความหนาแน่นของผงในถังบรรจุ และตรวจสอบการสึกหรอของสกรูสว่าน ตรวจสอบว่าระดับฮอปเปอร์ยังคงอยู่สูงกว่า 30 เปอร์เซ็นต์ในระหว่างการผลิต
แป้งเกาะติดหมัดบน
ลดแรงกดลง 10 ถึง 15 เปอร์เซ็นต์ และลดระยะเวลาในการยึดเกาะ ขัดพื้นผิวการเจาะและยืนยันว่ามุมปลดตรงกับข้อกำหนดของเครื่องมือ ตรวจสอบอุณหภูมิและความชื้นของผงก่อนการผลิต
แพนไม่ได้ดีดออกจากแม่พิมพ์จนสุด
ตรวจสอบจังหวะการดีดออกตรงกับการตั้งค่าความลึกของถาด ตรวจสอบแกนกระทุ้งว่ามีการปนเปื้อนหรือไม่ และทำความสะอาดผนังแม่พิมพ์ ยืนยันว่าหมัดล่างกลับคืนมาจนสุดก่อนขั้นตอนการเติมครั้งต่อไป
ลายนูนเบลอบนพื้นผิวกระทะ
ลดความเร็วการเข้าใกล้ในระยะที่ได้รับผลกระทบ และลดความเร็วการสัมผัสลง ตรวจสอบหน้าเจาะว่ามีผงสะสมอยู่หรือไม่ และตรวจสอบการสึกหรอของเครื่องมือ เพิ่มเวลาค้างเล็กน้อยเพื่อให้รูปแบบลงทะเบียนก่อนปล่อย
ตรวจสอบการปฏิเสธของเครื่องชั่งเกินช่วงปกติ
ตรวจสอบการสอบเทียบเครื่องชั่งน้ำหนักกับเครื่องชั่งอ้างอิง ตรวจสอบสว่านและกระบอกจ่ายเพื่อดูว่ามีผงสะสมอยู่หรือไม่ ยืนยันว่าการจ่ายผงไม่มีการเปลี่ยนแปลงขนาดอนุภาคหรือปริมาณความชื้นระหว่างชุดงาน
หมายเหตุบูรณาการ
ปัจจัยที่ส่งผลต่อการติดตั้ง สาธารณูปโภค และการทำงานในระยะยาว
การจัดหาผง
แนะนำให้ใช้บัฟเฟอร์ฮอปเปอร์ที่มีการป้อนกลับระดับต้นทาง ผงควรแห้ง ไม่มีก้อน และอยู่ในช่วงขนาดอนุภาคที่ระบุก่อนบรรจุ
การถ่ายโอนขั้นปลาย
สถานีจ่ายออกเข้ากันได้กับการเคลื่อนย้ายสายพานลำเลียง การโหลดถาด หรือการหยิบและวางด้วยหุ่นยนต์ สัญญาณที่ระบุตำแหน่งรองรับการเรียงลำดับแบบดาวน์สตรีมและการจัดตำแหน่งชุดจานสี
การจัดเก็บเครื่องมือ
ชุดพั้นช์และดายควรเก็บไว้ในชั้นวางที่มีฉลากพร้อมการเคลือบป้องกัน บันทึกเครื่องมือที่มีค่าระยะห่างจะมาพร้อมกับรูปแบบกระทะและรหัสสูตรแต่ละแบบ
การวางแผนการบำรุงรักษา
ช่วงเวลาที่แนะนำครอบคลุมถึงการตรวจสอบการเจาะและแม่พิมพ์ทุกๆ 500 ชั่วโมง การสอบเทียบตัวกำหนดดัชนีทุกๆ 1,000 ชั่วโมง การทำความสะอาดสว่านทุกครั้งที่เปลี่ยนสี และการตรวจสอบโหลดเซลล์ทุกๆ 12 เดือน