กำลังโหลดแพน
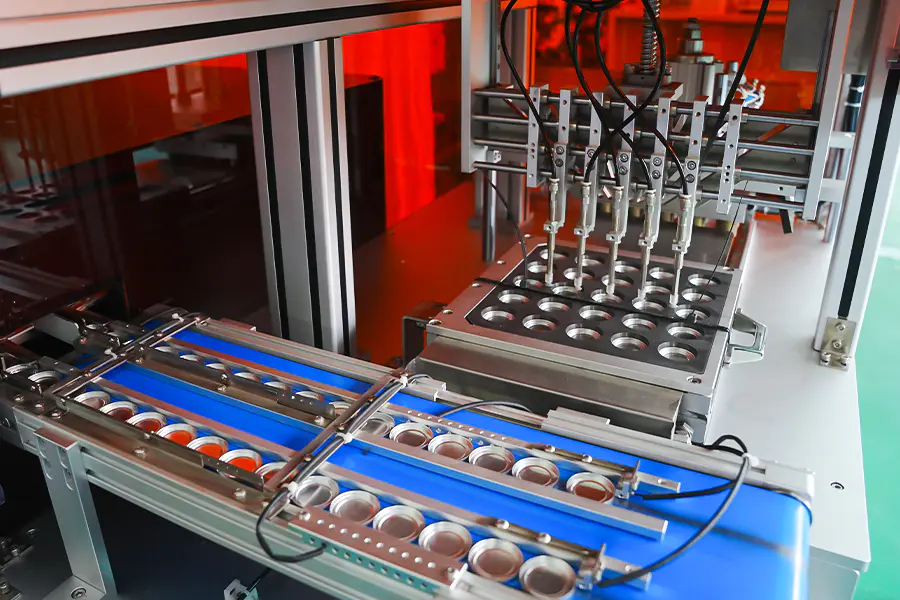
กระทะเปล่าจะถูกป้อนจากแม็กกาซีนหรือชามแบบสั่นลงในแผ่นดัชนี เซ็นเซอร์จะยืนยันการมีอยู่ของกระทะก่อนที่วงจรจะดำเนินต่อไปยังสถานีเติมน้ำมัน
การจ่ายผง
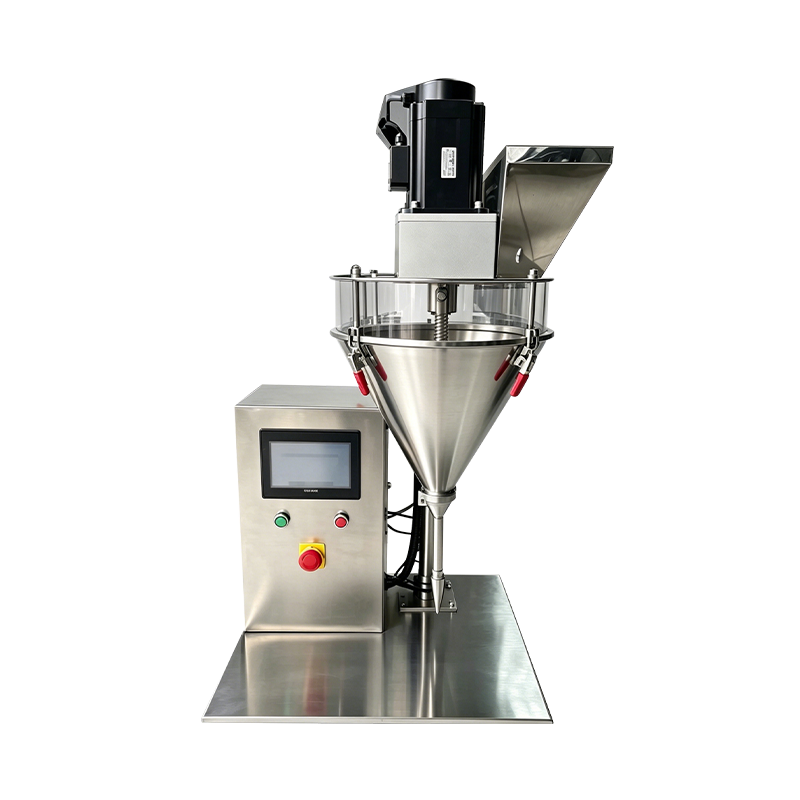
เครื่องเจาะที่ขับเคลื่อนด้วยเซอร์โวจะเติมแต่ละถาดตามน้ำหนักของสูตร ค่าเติมได้รับการตรวจสอบโดยเครื่องชั่งน้ำหนักตรวจสอบแบบอินไลน์ และถาดที่อยู่นอกเกณฑ์ความคลาดเคลื่อนจะถูกทำเครื่องหมายว่าถูกปฏิเสธ
การปรับระดับ
ที่ขูดหรือแผ่นสั่นสะเทือนจะปรับระดับฐานแป้งภายในกระทะ ขั้นตอนนี้ช่วยลดการเปลี่ยนแปลงของความหนาแน่นก่อนที่หมัดจะสัมผัสกับพื้นผิวผง
กำลังกด
หมัดบนลงมาตามแรงที่ตั้งไว้และคงไว้ตามค่าการคงอยู่ของสูตร ข้อมูลความดันและตำแหน่งจะถูกบันทึกสำหรับแต่ละกระทะ
การดีดออก
ถาดกดจะถูกยกออกจากแม่พิมพ์และถ่ายโอนไปยังสายพานลำเลียงหรือชุดโหลดถาด จังหวะการดีดออกถูกตั้งค่าตามความลึกของกระทะ
การยืนยัน
มีการตรวจสอบความสูง น้ำหนัก และสภาพพื้นผิวของกระทะที่จุดตรวจสอบ ข้อมูลจะเชื่อมโยงกับบันทึกแบทช์เพื่อให้สามารถตรวจสอบย้อนกลับได้
ความสามารถหลัก
ฟังก์ชันที่กำหนดค่าไว้สำหรับการผลิตถาดอายแชโดว์
เครื่องมือแพนรูปทรง
เครื่องมือกระทะทรงกลม สี่เหลี่ยม สี่เหลี่ยม วงรี และรูปทรงแบบกำหนดเองรองรับผ่านแผ่นแม่พิมพ์ที่เปลี่ยนได้ การเปลี่ยนแปลงเป็นไปตามขั้นตอนการใช้เครื่องมือที่บันทึกไว้
สูตรเฉพาะของเฉดสี
แต่ละเฉดสีและสูตรจะเก็บน้ำหนักเติม แรง เวลาพัก และการตั้งค่าการดีดออกของตัวเอง การเรียกคืนสูตรอาหารทำได้จาก HMI โดยไม่มีการปรับเชิงกล
การบรรจุจานสีหลายแพน
แผ่นดัชนีสามารถวางตำแหน่งถาดได้หลายตำแหน่ง ดังนั้นหลายเฉดสีสำหรับจานสีเดียวจึงถูกเติมและกดในกลุ่มวงจรเดียวกัน
การกดพื้นผิวนูน
รองรับการเจาะด้านบนด้วยโลโก้ ลวดลาย หรือรูปทรงโดม ความเร็วในการเข้าใกล้และการไล่ระดับการบดอัดจะลดลงสำหรับเครื่องมือบรรเทาทุกข์
การตรวจสอบน้ำหนักแบบอินไลน์
เครื่องตรวจสอบน้ำหนักหลังจากสถานีเติมจะยืนยันน้ำหนักกระทะเทียบกับค่าสูตร กระทะที่อยู่นอกพิกัดความเผื่อจะถูกเปลี่ยนทิศทางก่อนกด
การรายงานระดับแบทช์
น้ำหนักเติม แรงกด จำนวนการแพน และจำนวนการปฏิเสธจะถูกบันทึกต่อชุด สามารถส่งออกข้อมูลผ่าน OPC UA หรือ CSV เพื่อการตรวจสอบคุณภาพ
ข้อมูลทางเทคนิค
ค่าการกำหนดค่ามาตรฐาน ขนาดกระทะ ช่วงแรง และเครื่องมือถูกกำหนดไว้ตามโครงการ
การผลิตพอดี
ที่ใช้เครื่องรีดอายแชโดว์ในการผลิตเครื่องสำอาง
รันวอลุ่มเฉดสีเดียว
เฉดสีเดียวที่วิ่งได้ยาวนานในกระทะขนาดมาตรฐาน โดยที่ความเสถียรของเอาต์พุตจะคงไว้ตลอดกะและความแข็งของกระทะที่สม่ำเสมอ
การผลิตที่ถูกผูกไว้กับจานสี
จานสีหลายสีซึ่งมีการผลิตกระทะหลายจานและประกอบตามลำดับที่ประสานกันสำหรับรูปแบบจานสีเดียว
ตามฤดูกาลและช่วงที่จำกัด
แคมเปญกลุ่มเล็กๆ ที่มีการเรียกคืนสูตรและระยะเวลาเปลี่ยนสั้น รองรับการเปลี่ยนระหว่างเฉดสีและรูปแบบกระทะบ่อยครั้ง
กระทะนูนและแบบพิเศษ
กระทะที่มีการนูนพื้นผิว รูปทรงโดม หรือการตกแต่งที่มีพื้นผิว โดยมีการปรับพารามิเตอร์การกดเพื่อปกป้องรายละเอียดการเจาะ
หน่วยตัวอย่างและหน่วยส่งเสริมการขาย
ลดการตั้งค่าแรงและรอบที่สั้นลงสำหรับถาดใส่ตัวอย่างและรูปแบบส่งเสริมการขาย โดยไม่ต้องเปลี่ยนการตั้งค่าเครื่อง
การอยู่ร่วมกันหลายสาย
ใช้ร่วมกับแท่นอัดอื่นๆ ที่รูปแบบอายแชโดว์ต้องใช้สายเฉพาะสำหรับเครื่องมือและสูตรอาหารโดยเฉพาะ
คำถามที่พบบ่อย
คำถามทั่วไปที่เกิดขึ้นระหว่างการประเมินและการรวมสายงาน เลือกคำถามเพื่อขยายคำตอบ
อายแชโดว์รูปแบบไหนที่เครื่องสามารถรองรับได้
กระทะทรงกลม สี่เหลี่ยม สี่เหลี่ยม วงรี และรูปทรงแบบกำหนดเองรองรับด้วยแผ่นแม่พิมพ์ที่เปลี่ยนได้ ช่วงมาตรฐานครอบคลุมเส้นผ่านศูนย์กลาง 15 มม. ถึง 45 มม. หรือขนาดเทียบเท่า โดยสามารถขอรูปแบบที่ใหญ่กว่าได้
มีการควบคุมน้ำหนักเติมในแต่ละกระทะอย่างไร
เติมผงด้วยสว่านที่ขับเคลื่อนด้วยเซอร์โวโดยใช้วิธีการเติมตามปริมาตร เครื่องชั่งน้ำหนักตรวจสอบแบบอินไลน์จะยืนยันน้ำหนักเทียบกับค่าสูตร และกระทะที่อยู่นอกพิกัดความเผื่อจะถูกเปลี่ยนทิศทางก่อนกด โดยปกติน้ำหนักบรรจุจะอยู่ภายในเครื่องหมายบวกหรือลบ 0.03 กรัม
สามารถผลิตหลายเฉดสีในรอบเดียวกันได้
ใช่ แผ่นดัชนีมีตำแหน่งกระทะหลายตำแหน่ง และแต่ละตำแหน่งสามารถใช้สูตรเฉดสีเดียวกันหรือต่างกันได้ สิ่งนี้เหมาะกับการผลิตแบบพาเล็ตต์ที่มีการกดเฉดสีหลายเฉดในลำดับที่ประสานกัน
ควรคาดหวังเวลาเปลี่ยนเครื่องมือเท่าใด
โดยทั่วไปการเปลี่ยนชุดเครื่องมือทั้งหมดจะใช้เวลา 20 ถึง 40 นาที ขึ้นอยู่กับรูปร่างกระทะและจำนวนตำแหน่งที่จะอัปเดต เครื่องมือจะถูกจัดเก็บตามรหัสสูตรและดำเนินการก่อนการเปลี่ยนแปลงเพื่อลดเวลาหยุดทำงานให้เหลือน้อยที่สุด
เครื่องจะจัดการกับกระทะที่มีลายนูนหรือทรงโดมอย่างไร
สำหรับเครื่องมือแบบนูนและทรงโดม ความเร็วในการเข้าใกล้และการไล่ระดับการบดอัดจะลดลง และเวลาพักจะถูกปรับตามสูตร ซึ่งจะรักษารายละเอียดพื้นผิวบนหน้าเจาะและจำกัดการแตกร้าวรอบขอบกระทะ
ข้อมูลใดบ้างที่ถูกบันทึกไว้ต่อชุด
น้ำหนักเติม แรงกด เวลาคงตัว จำนวนการแพน และจำนวนการปฏิเสธจะถูกบันทึกต่อชุด ข้อมูลระดับวงจรสามารถส่งออกผ่าน OPC UA หรือ CSV เพื่อจัดทำเอกสารด้านคุณภาพและการตรวจสอบกระบวนการ
ระยะเวลาการบำรุงรักษาใดที่ใช้กับแท่นพิมพ์
แนะนำให้ตรวจสอบการเจาะและแม่พิมพ์ทุกๆ 500 ชั่วโมง การทำความสะอาดสว่านและระบบจ่ายสารทุกครั้งที่เปลี่ยนสี การสอบเทียบตัวกำหนดดัชนีทุกๆ 1,000 ชั่วโมง และการตรวจสอบโหลดเซลล์ทุกๆ 12 เดือน บันทึกจะถูกเก็บไว้ข้างบันทึกการบำรุงรักษาเครื่องจักร
เครื่องสามารถทำงานร่วมกับสายการประกอบจานสีที่มีอยู่ได้หรือไม่
ใช่ สถานีจ่ายออกจะให้สัญญาณระบุตำแหน่งว่าชุดประกอบพาเลทปลายน้ำหรืออุปกรณ์โหลดถาดสามารถใช้สำหรับการจัดตำแหน่งและการจัดลำดับ ข้อกำหนดในการบูรณาการถูกกำหนดไว้ในระหว่างการวางแผนเค้าโครงรายการ
การอ้างอิงการเบี่ยงเบนกระบวนการ
สถานการณ์ที่สังเกตได้ระหว่างการกดอายแชโดว์และการดำเนินการแก้ไขที่เกี่ยวข้อง
ขอบกระทะแตกหลังจากกด
ขยายเวลาการคงตัวอีก 0.3 ถึง 0.8 วินาที และลดการไล่ระดับสีของการบดอัด ตรวจสอบระยะห่างจากการเจาะและดายกับบันทึกการใช้เครื่องมือ ยืนยันว่าความชื้นของผงยังคงอยู่ระหว่าง 1 ถึง 3 เปอร์เซ็นต์
น้ำหนักเติมจะแตกต่างกันไปในแต่ละตำแหน่ง
ดำเนินขั้นตอนการสอบเทียบต่อตำแหน่งสำหรับสว่านที่ได้รับผลกระทบ ตรวจสอบความสม่ำเสมอของความหนาแน่นของผงในถังบรรจุ และตรวจสอบการสึกหรอของสกรูสว่าน ตรวจสอบว่าระดับฮอปเปอร์ยังคงอยู่สูงกว่า 30 เปอร์เซ็นต์ในระหว่างการผลิต
แป้งเกาะติดหมัดบน
ลดแรงกดลง 10 ถึง 15 เปอร์เซ็นต์ และลดระยะเวลาในการยึดเกาะ ขัดพื้นผิวที่เจาะและยืนยันว่ามุมปล่อยตรงกับข้อกำหนดของเครื่องมือ ตรวจสอบอุณหภูมิและความชื้นของผงก่อนการผลิต
แพนไม่ได้ดีดออกจากแม่พิมพ์จนสุด
ตรวจสอบจังหวะการดีดออกตรงกับการตั้งค่าความลึกของถาด ตรวจสอบแกนกระทุ้งว่ามีการปนเปื้อนหรือไม่ และทำความสะอาดผนังแม่พิมพ์ ยืนยันว่าหมัดล่างกลับคืนมาจนสุดก่อนขั้นตอนการเติมครั้งต่อไป
ลายนูนเบลอบนพื้นผิวกระทะ
ลดความเร็วการเข้าใกล้ในระยะที่ได้รับผลกระทบ และลดความเร็วการสัมผัสลง ตรวจสอบหน้าเจาะว่ามีผงสะสมอยู่หรือไม่ และตรวจสอบการสึกหรอของเครื่องมือ เพิ่มเวลาค้างเล็กน้อยเพื่อให้รูปแบบลงทะเบียนก่อนปล่อย
ตรวจสอบการปฏิเสธของเครื่องชั่งเกินช่วงปกติ
ตรวจสอบการสอบเทียบเครื่องชั่งน้ำหนักกับเครื่องชั่งอ้างอิง ตรวจสอบสว่านและกระบอกจ่ายเพื่อดูว่ามีผงสะสมอยู่หรือไม่ ยืนยันว่าการจ่ายผงไม่มีการเปลี่ยนแปลงขนาดอนุภาคหรือปริมาณความชื้นระหว่างชุดงาน
หมายเหตุบูรณาการ
ปัจจัยที่ส่งผลต่อการติดตั้ง สาธารณูปโภค และการทำงานในระยะยาว
การจัดหาผง
แนะนำให้ใช้บัฟเฟอร์ฮอปเปอร์ที่มีการป้อนกลับระดับต้นทาง ผงควรแห้ง ไม่มีก้อน และอยู่ในช่วงขนาดอนุภาคที่ระบุก่อนบรรจุ
การถ่ายโอนขั้นปลาย
สถานีจ่ายออกเข้ากันได้กับการเคลื่อนย้ายสายพานลำเลียง การโหลดถาด หรือการหยิบและวางด้วยหุ่นยนต์ สัญญาณที่ระบุตำแหน่งรองรับการเรียงลำดับแบบดาวน์สตรีมและการจัดตำแหน่งชุดจานสี
การจัดเก็บเครื่องมือ
ชุดพั้นช์และดายควรเก็บไว้ในชั้นวางที่มีฉลากพร้อมการเคลือบป้องกัน บันทึกเครื่องมือที่มีค่าระยะห่างจะมาพร้อมกับรูปแบบกระทะและรหัสสูตรแต่ละแบบ
การวางแผนการบำรุงรักษา
ช่วงเวลาที่แนะนำครอบคลุมถึงการตรวจสอบการเจาะและแม่พิมพ์ทุกๆ 500 ชั่วโมง การสอบเทียบตัวกำหนดดัชนีทุกๆ 1,000 ชั่วโมง การทำความสะอาดสว่านทุกครั้งที่เปลี่ยนสี และการตรวจสอบโหลดเซลล์ทุกๆ 12 เดือน